


Контактная информация
-
 Wangshan Road, район Цзянбэй, Нинбо, Чжэцзян, Китай
-
 86-135-64796935
Получить цену
Где я могу найти формы для литья алюминия? Практическое руководство по поиску для покупателей
2026-08-06
Все начинается с простого вопроса о закупках. Инженер-технолог поставщика автомобильных запчастей получает запрос от клиента: новый алюминиевый корпус размером примерно 300 на 200 миллиметров, с толщиной стенок около 2,8 миллиметра, запланированным годовым объемом в 40 000 единиц и сроком утверждения первого образца через десять месяцев. Инженер никогда раньше не приобретал инструменты, поэтому коллегам повторяется вопрос, его можно найти на интернет-форумах и вбить в поисковые системы: где я могу найти формы для литья алюминия?
Честный и прямой ответ заключается в том, что для алюминиевых деталей промышленного класса вы найдете формы для литья алюминия у профессионального производителя форм для литья под давлением, а не в обычном механическом цехе, магазине товаров для литья в песчаные формы или на рынке для любителей. Пресс-форма для литья алюминия является точным инженерным оборудованием. Он контролирует геометрию детали, постоянство размеров, качество поверхности, время цикла и долгосрочную стоимость детали. Форма является наиболее влиятельным активом во всей операции литья, и ее поиск следует рассматривать как проект выбора поставщика, а не как быструю онлайн-покупку.
В этой статье объясняется, где найти формы для литья алюминия в промышленном смысле, что различные типы форм означают для вашего проекта и как оценить производителей, которые их производят. В нем также рассматривается процесс проектирования и изготовления, факторы стоимости и времени выполнения заказа, а также распространенные ошибки, которые совершают покупатели при выборе инструментов для литья из алюминия. Цель состоит в том, чтобы дать вам практическую основу, чтобы ваш первый запрос котировок давал содержательные ответы, а не кучу расплывчатых цен.
Для промышленного производства формы для литья алюминия проектируются и производятся специализированными инструментальными компаниями, обычно называемыми штамповочными цехами, производителями пресс-форм или производителями инструментов. Эти компании берут на себя весь процесс: они анализируют конструкцию детали, разрабатывают форму, обрабатывают стальную полость, применяют термообработку, собирают направляющие и эжекторы, а затем испытывают форму на машине для литья под давлением, пока не будут изготовлены детали, соответствующие спецификациям. Форма не является предметом полки. Это специально разработанный продукт, созданный по индивидуальному заказу с учетом конкретной геометрии отливки и производственного процесса.
Географическая концентрация производства пресс-форм следует за деятельностью по литью под давлением. Основная часть мировых форм для литья под давлением алюминия производится в районах дельты реки Янцзы и дельты Жемчужной реки в Китае, в Италии, Германии, Японии и США. Если вы спрашиваете: «Где я могу найти рядом со мной формы для литья алюминия», ответ обычно приведет к региональному инструментальному цеху, который обслуживает местную литейную промышленность. Если вы открыты для поиска поставщиков по всему миру, то дельта реки Янцзы, сосредоточенная в таких городах, как Нинбо и Шанхай, является одним из самых плотных кластеров опыта в области разработки пресс-форм в мире. Многие формы, используемые на литейных заводах в Европе и Северной Америке, производятся там, а затем отправляются для установки.
Надежная отправная точка — напрямую спросить у литейного завода, какой цех форм он использует. Литейные предприятия полагаются на формы, которые подходят к их машинам и выдерживают сотни тысяч циклов. Их инженеры-технологи знают, какие поставщики обеспечивают прямую обработку, честную сталь и практичную обратную связь DFM. Этот маршрут направления может сэкономить вам недели времени на проверку.
Другой путь — напрямую связаться с производителем пресс-формы, особенно если он также имеет собственный опыт литья под давлением. Завод, который проектирует и производит пресс-формы и может испытывать их на своих машинах, обеспечит вам более быструю обратную связь и уменьшит проблемы с передачей данных. Хорошим примером является Нинбо NKT Tooling Co., Ltd. , специализированный производитель форм для литья под давлением из сплавов алюминия, магния и цинка. Компания была основана в 2009 году как студия проектирования пресс-форм, приступила к производству в 2010 году и с тех пор создала команду из более чем 80 сотрудников, пятнадцати старших инженеров и годовую производственную мощность более 300 комплектов высокоточных пресс-форм.
Правильный канал зависит от вашей ситуации, но краткая версия ответа одинакова: вы находите формы для литья алюминия у профессионального производителя, который производит постоянные инструменты для литья под давлением, и выбираете этого производителя на основе глубины разработки, соответствующего опыта и контроля качества, а не просто на близости или цене.
Термин «форма для литья алюминия» охватывает несколько принципиально разных вещей, и путаница между ними является одной из причин, почему так много запросов на поиск поставщиков начинаются не с той ноги. В повседневном языке эта фраза может означать форму, используемую для отливки алюминиевых деталей, или форму из алюминиевого материала для отливки других материалов. Эта статья о первом: инструменте, который отливает расплавленный алюминиевый сплав в готовые металлические детали. Эти формы почти всегда изготавливаются из инструментальной стали, а не из алюминия. Типичная производственная форма для литья алюминия под давлением изготавливается из инструментальной стали для горячей обработки H13 или ее эквивалента, такой как SKD61, закаленной примерно до твердости от 44 до 52 HRC, и оснащена сетью каналов с водяным охлаждением для контроля температуры формы во время цикла литья.
Ниже перечислены четыре распространенных типа форм для литья алюминия. Каждый из них отвечает различным требованиям к объему и качеству.
| Тип пресс-формы | Типичный процесс | Годовой диапазон объема | Типичный допуск | Относительная стоимость пресс-формы |
|---|---|---|---|---|
| Схема отливки песка | Формовка из песка | от 1 до 2000 деталей | плюс/минус 0,5–1,5 мм | Низкий |
| Постоянная форма | Гравитационное литье под давлением | От 1000 до 50 000 деталей | плюс/минус 0,2–0,5 мм | Средний |
| Низкий-pressure mold | Низкий-pressure die casting | От 5000 до 100 000 деталей | плюс/минус 0,1–0,3 мм | Средний-high |
| Пресс-форма для литья под высоким давлением | Литье под высоким давлением | От 20 000 до 1 000 000 деталей | плюс/минус 0,05–0,15 мм | Высокий |
Таблица не представляет собой жесткое дерево решений, но она дает вам отправную точку. Если ваш годовой объем составляет менее двух тысяч деталей, литье в песчаные формы часто является экономически выгодным решением. Если вы находитесь в диапазоне от нескольких тысяч до десятков тысяч, гравитационное постоянное формование предлагает баланс стоимости оснастки и повторяемости. Если вы планируете непрерывное производство пятидесяти тысяч или более деталей в год, литье под высоким давлением обычно является единственным процессом, который обеспечивает необходимое время цикла и стабильность при конкурентоспособной стоимости единицы продукции.
Литье под высоким давлением является доминирующим процессом изготовления алюминиевых компонентов в автомобильном и промышленном секторах. В этом процессе форма устанавливается в машину для литья под давлением с холодной камерой. Сначала алюминий плавят в отдельной печи с газовым или электрическим нагревом. Затем в инжекционную гильзу подается точная порция жидкого алюминия, и поршень с гидравлическим приводом толкает металл в закрытую полость формы со скоростью, которая может превышать два метра в секунду, после чего создается сильное усиливающее давление. Металл застывает за долю секунды, форма открывается, отливка выбрасывается, и цикл повторяется.
Поскольку форма подвергается воздействию жидкого металла при температуре около 660 градусов по Цельсию, а затем быстро охлаждается водопроводом, поверхность полости должна противостоять термической усталости, термопроверке и пайке. Вот почему так важны марка стали и термическая обработка. Форма для литья алюминия под высоким давлением также является термодинамической машиной: положение, диаметр и скорость охлаждающих каналов определяют, насколько быстро затвердевает отливка, куда уходит усадочная пористость и сколько секунд занимает цикл.
Для небольших объемов практичной альтернативой является гравитационное постоянное формование. Форма представляет собой более простой стальной инструмент, установленный на поворотной раме. Оператор заливает алюминий вручную, и металл заполняет полость под действием силы тяжести. Стоимость оснастки значительно ниже, чем оснастки для высокого давления, а гравитационные отливки имеют меньшую турбулентность, что может улучшить герметичность. Компромиссами являются более длительное время цикла, более низкая производительность и более грубая обработка поверхности.
Литье в песчаные формы занимает малообъемный конец. Форма представляет собой одноразовую песочную полость, выполненную по рисунку, который перед заливкой удаляется. Литье в песчаные формы подходит для прототипов и небольших партий, но оно не обеспечивает постоянства размеров и производительности постоянной формы. Покупатели, которые говорят, что ищут формы для литья алюминия, редко имеют в виду песчаные модели; им обычно нужен инструмент многоразового использования, который можно использовать на машине для литья под давлением.
После того, как вы уточнили тип пресс-формы, поиск поставщика может осуществляться по нескольким практическим каналам.
Это самый надежный маршрут. Используйте поисковые запросы, такие как «производитель алюминиевых форм для литья под давлением», «поставщик инструментов для литья алюминия» или «производитель постоянных форм», и составьте короткий список. Ищите компании, которые четко представляют свои производственные возможности: обрабатывающее оборудование, которым они управляют, контрольные приборы, которые они используют, отрасли, которые они обслуживают, и инженерные ресурсы, которые они используют. Завод, на котором опубликована информация о его термообработке, мощности ЧПУ и испытательном оборудовании, скорее всего, будет настоящим производителем, а не торговым посредником. Свяжитесь с каждым кандидатом и предоставьте презентацию определенной детали или техническую анкету. Судите о качестве их ответов, а не только о скорости их цитирования.
Если у вас уже есть литейный завод, который будет изготавливать детали, спросите их, какому производителю пресс-форм они доверяют. Литейный завод, который называет вам цену отливки на основе существующей формы, часто имеет твердое мнение о надежности и обслуживании формы. Если у вас нет литейного завода, свяжитесь с несколькими авторитетными предприятиями по литью под давлением в вашем регионе и спросите их, кто производит их инструменты. Большинство литейных предприятий готовы поделиться этой информацией, когда увидят новые производственные возможности.
Alibaba, Made-in-China, Global Sources и подобные платформы содержат тысячи профилей поставщиков инструментов. Они полезны для высокоуровневого сканирования возможностей и уровней цен, но имеют серьезные предостережения. Полированный профиль не является доказательством работоспособности завода. Проверьте юридический статус компании, историю ее экспорта и физическое местонахождение. Попросите видеообзор фабрики в реальном времени и попросите отзывы клиентов, которые приобрели аналогичные формы. Переводите деньги только после того, как вы подтвердите, что производитель тот, за кого себя выдает.
Ярмарки литья под давлением, такие как EUROGUSS в Нюрнберге, мероприятия NADCA в США и Китайская выставка литья под давлением в Шанхае, собирают точки соприкосновения как с производителями пресс-форм, так и с литейными предприятиями. Прогулка по выставочному залу, проведение реальных кастингов и общение напрямую с инженерами гораздо более информативны, чем чтение веб-сайта. Кроме того, в регионе дельты реки Янцзы вокруг Нинбо и Шанхая находится одна из самых высоких в мире концентраций опыта изготовления пресс-форм. Если вы закупаете товары из Китая, этот регион является естественной географической целью.
Профессиональные контакты в области литейного производства, материаловедения и дизайна продукции часто знают, какие поставщики пресс-форм имеют репутацию качества и доставки. Отрасль литья под давлением компактна. Рекомендация коллеги, которому доверяют, который руководил проектами по созданию оснастки за рубежом, стоит больше, чем десятки анонимных онлайн-обзоров.
Поставщик пресс-форм является многолетним партнером вашей производственной программы. Поэтому выбор должен основываться на технических и эксплуатационных данных, а не на одной странице с ценовым предложением. Опытные покупатели используют следующие критерии.
Изготовление пресс-формы начинается с инженерного анализа. Поставщик должен предложить официальное исследование DFM, проверяя ту часть, где может образоваться усадочная пористость, достаточны ли углы уклона и как должна быть расположена литниковая система. Моделирование течения и затвердевания является большим плюсом, особенно для деталей сложной геометрии. Если производитель пресс-форм просто вводит номер вашей детали в систему котировок и возвращает цену без каких-либо технических комментариев, вам следует беспокоиться.
Спросите о списке оборудования завода. Серьезный производитель алюминиевых форм для литья будет иметь высокоскоростные обрабатывающие центры с ЧПУ, электроэрозионные станки, включая грузило и проволоку, координатно-шлифовальный станок для точной обработки отверстий и координатно-измерительный станок для окончательного контроля. Также ценна собственная термическая обработка. Когда термообработка передается на аутсорсинг, поставщик теряет контроль над деформацией и твердостью, а проект теряет время из-за транспортировки и ожидания.
Сплавы алюминия, магния и цинка создают определенные проблемы для пресс-формы. Алюминий вызывает пайку и термопроверку; магний требует мер предосторожности при обращении; Цинк отливается на машинах с горячей камерой и другой архитектурой форм. Спросите, сколько проектов выполнил поставщик по каждому материалу. Производитель, продемонстрировавший опыт работы с Формы для литья под давлением 800 т алюминиевого сплава является примером компании, которая занимается крупноформатными алюминиевыми конструкционными отливками, для которых требуются большие машины, тщательное охлаждение и тяжелые направляющие.
 Завод по изготовлению литых под давлением коробок из алюминиевого сплава 800T, производители - Ningbo NKT Tool Нинбо NKT Tooling Co., Ltd. is China 800T Aluminum Alloy Die-Cast Box Manufacturers and Custom Factory, details:The aluminum alloy die-c... Посмотреть продукт →
ISO 9001 является базовым, но актуальным вопросом является то, как осуществляется ежедневный контроль качества. Кто проверяет размеры полости на этапе обработки? Какой измерительный прибор используется для определения критических характеристик? Как оцениваются пробные детали по чертежу? Какие отчеты сопровождают форму при окончательной приемке? Двумя наиболее важными документами являются отчет об испытаниях пресс-формы и окончательный отчет ШМ. Попросите показать примеры перед заказом.
Производитель пресс-форм, владеющий машинами для литья под давлением, может провести внутренние испытания и отрегулировать инструмент в течение нескольких часов. Тот, который отправляет форму на внешний литейный завод, добавляет задержки в транспортировке и планировании каждой итерации. Пробная поддержка также включает разработку набора начальных параметров процесса, таких как скорость наполнения, профиль давления и температура штампа, который вы можете передать своей производственной команде.
Проект пресс-формы представляет собой последовательность определенных этапов, занимающую от шести до шестнадцати недель. Поставщик должен назначить инженера-проектировщика, сообщить график работ и ответить на технические вопросы понятным языком. При выборе зарубежного поставщика учитывайте разницу во времени. Поставщик, который отвечает в течение одного рабочего дня, обычно более надежен, чем тот, который исчезает на неделю после получения вашего депозита.
Понимание последовательности изготовления пресс-формы сделает вас лучшим покупателем. Это поможет вам понять, почему возникают определенные затраты и почему определенные сроки реалистичны. Следующие десять шагов представляют собой типичный проект изготовления формы для литья алюминия под высоким давлением.
На практике последовательность не является прямой. Есть обзоры проектов, задержки в графике производства стали, неожиданные результаты EDM и корректировки пробных испытаний. Хорошее управление проектами означает контроль этих переменных, а не их устранение. В среднем небольшая форма может быть изготовлена за четыре-шесть недель, средняя форма - за шесть-десять недель, а большая - за десять-шестнадцать недель, при условии, что конструкция утверждена и никаких запросов на внесение изменений не требуется.
Цена формы для литья алюминия может варьироваться от небольшой пятизначной суммы за небольшой одногнездный гравитационный инструмент до нескольких сотен тысяч долларов за большую форму для литья под высоким давлением с множеством ползунков и сложным охлаждением. Покупатели, которые жалуются, что цены на пресс-формы сложно сравнивать, обычно сравнивают инструменты с разными характеристиками.
| Категория пресс-формы | Типичный размер детали | Сложность полости | Расчетное время выполнения |
|---|---|---|---|
| Маленькая форма | До 300 мм | Одна полость, несколько ядер | от 4 до 6 недель |
| Средний mold | от 300 до 800 мм | Одна или две полости, ползунки | от 6 до 10 недель |
| Большая форма | Выше 800 мм | Несколько ползунков и подъемников | от 10 до 16 недель |
Самый строгий контролирующий фактор – это пробная мощность. Пресс-форму можно изготовить за шесть недель, но если пробная машина литейного завода зарезервирована на четыре недели, проект завершится только на десятой неделе. Заблаговременно подтвердите график пробного периода и укажите свои собственные сроки в запросе цен.
Формы для литья алюминия используются в широком спектре отраслей промышленности: от автомобилестроения и аэрокосмической промышленности до телекоммуникаций, электроинструментов и оборудования для фитнеса. На практике автомобильные приложения доминируют среди инженерных требований. Спрос на более легкие транспортные средства, системы электропривода и конструкционное литье подтолкнул производителей пресс-форм к более сложным, крупным и точным инструментам.
Типичные области применения алюминиевого литья в секторе обычных автомобилей включают:
Сегмент новых энергетических транспортных средств предъявляет дополнительные требования, все из которых определяют способ проектирования и производства пресс-форм:
Спецификация материала добавляет еще один уровень. ADC12 и A380 — наиболее распространенные алюминиевые сплавы общего назначения для литья под давлением. Марки конструкционного литья, такие как AlSi10Mg, используются, когда требуется удлинение и свариваемость, например, в структурных узлах «корпус в белом» и аккумуляторных шкафах. Конструкция пресс-формы для конструкционных сплавов более требовательна, поскольку путь расплавленного металла влияет на конечное значение удлинения детали.
Это одна из причин, почему Область применения форм для литья под давлением продолжает расширяться. Каждое новое применение накладывает новые ограничения на вентилирование, управление температурным режимом и вентиляцию. Например, пластина аккумуляторного отсека представляет собой широкую плоскую отливку с тонкими стенками. Для этого требуется профиль впрыска с низкой скоростью заполнения, чтобы избежать газовой пористости, и тщательно сбалансированная схема заполнения для получения плоской детали. Изготовитель пресс-форм, который уже произвел пластина аккумуляторного отсека из алюминиевого сплава, отлитая под давлением, с использованием конструкции «одна форма — два отверстия» имеет непосредственный опыт решения этой задачи.
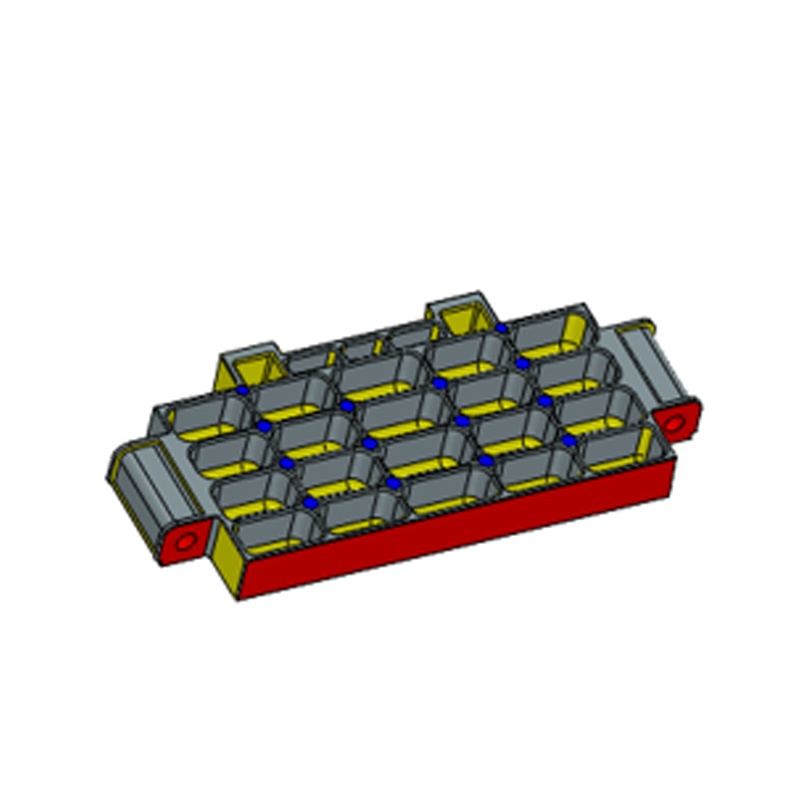 Изготовленная на заказ пластина аккумуляторного отсека для литья под давлением из алюминиевого сплава с одной формой и двумя отверстиями F Нинбо NKT Tooling Co., Ltd. is China Aluminum Alloy Die-Casting Battery Compartment Plate One Mold Two Holes Manufacturers and Custom Fa... Посмотреть продукт →
Корпуса приводных двигателей представляют собой еще одну требовательную категорию. Они большие, часто близкие к максимальному диапазону машины для литья под давлением, и они должны быть герметичными, чтобы удерживать масло или воду, текущую через внутренние каналы. Рубашка охлаждающей воды, окружающая внешнюю цилиндрическую поверхность статора, часто отливается с использованием разборного сердечника или сложного набора ползунов. Изготовитель пресс-форм должен тщательно контролировать охлаждение стержня. Для упаковки инструмента необходима машина с высоким усилием зажима, например, 2200 тонн. Пресс-форма для литья под давлением корпуса двигателя грузоподъемностью 2200 т из алюминиевого сплава является примером инструмента, разработанного для такого масштаба, с механизмами скольжения и контролем размеров, отвечающим требованиям интерфейса электрической машины.
 Изготовленный на заказ завод по производству корпусов двигателей из алюминиевого сплава 2200T, производители - N Нинбо NKT Tooling Co., Ltd. is China 2200T Aluminum Alloy Die-Casting Motor Housing Manufacturers and Custom Factory, details:The 2200T ... Посмотреть продукт →
Урок для покупателя прост. Когда кто-то спрашивает: «Где я могу найти формы для литья алюминия», они обычно спрашивают об инструменте, который войдет в их производственную линию и останется там в течение многих лет. Правильный источник — это производитель со ссылками на конкретные приложения, а подходящее время для разговора — это когда вы можете описать функцию вашей детали, а не только ее форму.
За годы помощи клиентам в оценке поставщиков пресс-форм я убедился, что большинство проблем с оснасткой не вызваны сбоями в обработке. Они вызваны решениями, принятыми задолго до того, как был разрезан первый слой стали. Вот повторяющиеся ошибки.
Пресс-форма – это многолетний производственный актив. Недорогая пресс-форма, которая производит большое количество отходов, медленные циклы и преждевременный выход матрицы из строя, будет стоить дороже, чем сэкономленные средства. Всегда сравнивайте предложения с подробной спецификацией: марка стали пресс-формы, количество гнезд, ожидаемый срок службы штампа, включенные услуги по испытаниям и график поставок.
Когда производитель пресс-форм рекомендует изменить толщину стенки или переместить линию разъема, некоторые покупатели полагают, что поставщик просто пытается сэкономить. Фактически, обратная связь DFM — это способ производителя инструментов защитить вашу отливку от дефектов, которые могут проявиться позже. Попросите инженерное обоснование и взвесьте его вместе со своей командой.
Одна только 3D-модель не определяет полные требования к пресс-форме. Блоки допусков, ссылки GD и T, значения шероховатости поверхности, пределы вспышки и допустимые классы пористости должны быть задокументированы в техническом соглашении. Поставщик сможет оправдать ваши ожидания только в том случае, если они записаны.
Охлаждение — самая недооцененная часть формы для литья под давлением. Хороший контур охлаждения сокращает время цикла и контролирует локальную усадку; плохой создает горячие точки и искажения деталей. Спросите поставщика, как он планирует охлаждение для вашей конкретной отливки.
Почти каждая новая форма требует как минимум двух пробных раундов. Первое испытание проверяет ворота, второе настраивает процесс. Покупатели, планирующие только одну пробную версию, удивляются, когда проект выходит за установленный срок. С самого начала включите время выполнения пробного периода в план проекта.
Торговые компании иногда выдают себя за производителей. Если во время утверждения вашей формы возникла проблема, вам следует поговорить напрямую с людьми, которые обрабатывали полость и проводили испытания. Прежде чем совершить сделку, проверьте адрес завода, регистрацию и физические активы.
Итак, где же найти формы для литья алюминия? Ответ с практической точки зрения таков: найти специализированного производителя инструментов для литья под давлением с собственными разработками, действующим заводом, качественными процессами и соответствующим опытом в литье алюминиевых деталей. Отправляйте им данные о деталях и свои производственные требования, а не просто запрос цены. Послушайте их анализ DFM. Посетите их предприятие или запросите подробное виртуальное пошаговое руководство. Затем сравните полные технические предложения, а не только общую стоимость.
Прежде чем назвать цену, профессиональный изготовитель пресс-форм спросит о функции детали, сплаве, объеме производства, доступной мощности станка и требованиях к качеству. Когда вы получаете такие вопросы, вы знаете, что разговариваете с инженером, а не с брокером. Это именно тот поставщик, который предоставит пресс-форму, способную производить тысячи и десятки тысяч однородных алюминиевых отливок.
Поиск требует времени. Это требует нескольких разговоров и некоторого терпения во время инженерной проверки. Но пресс-форма, которую вы выберете сегодня, будет определять эффективность вашего производства, качество деталей и прибыльность программы на следующие несколько лет. Затраты усилий на поиск подходящего производителя алюминиевых форм для литья — одна из самых прибыльных инвестиций, которые вы можете сделать в программу литья.
Wangshan Road, район Цзянбэй, Нинбо, Чжэцзян, Китай
86-135-64796935
Авторское право © Ningbo NKT Tooling Co., Ltd. Все права защищены.

